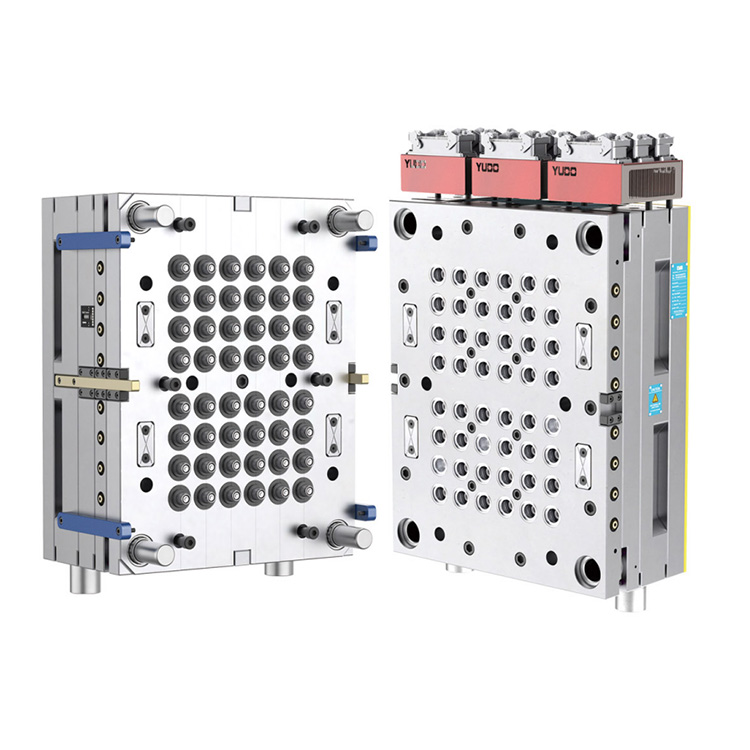
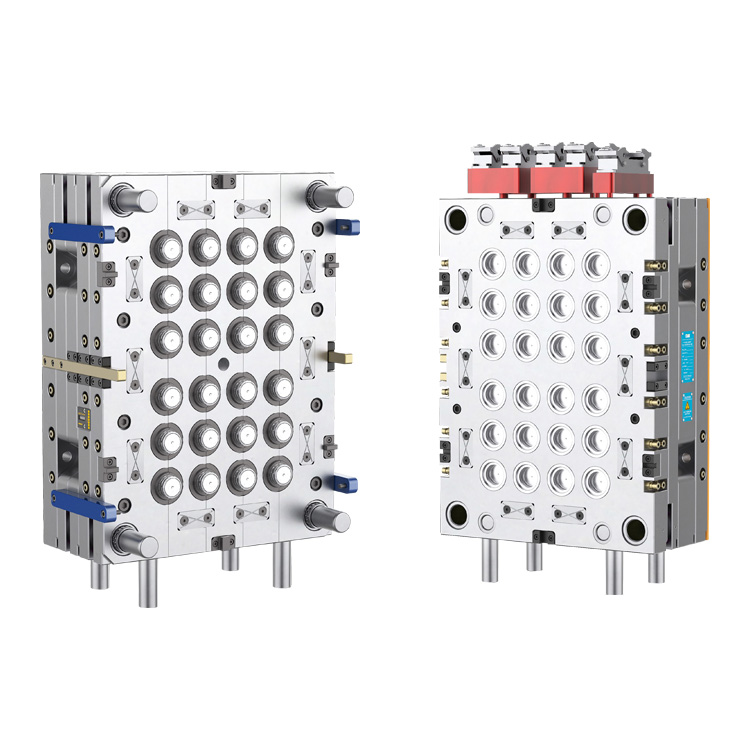
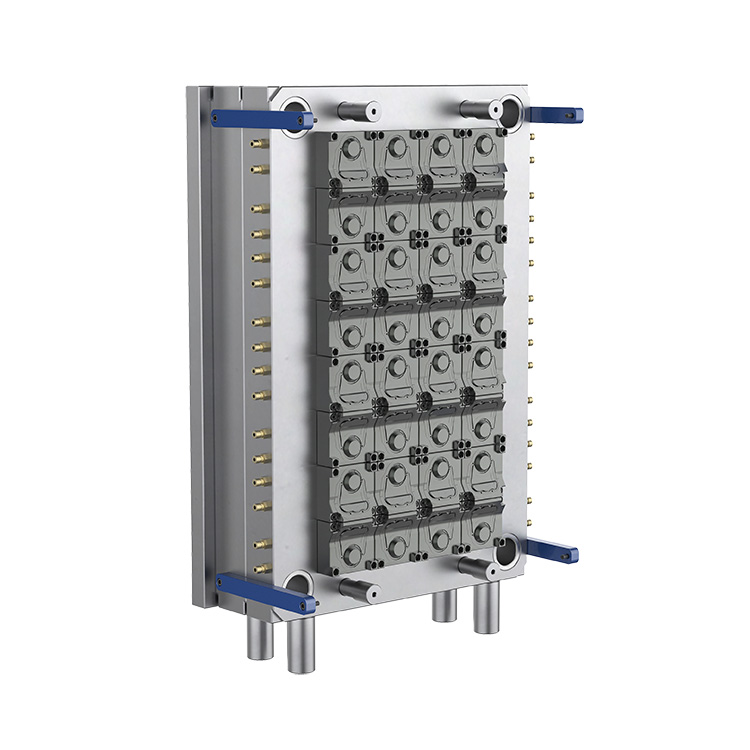
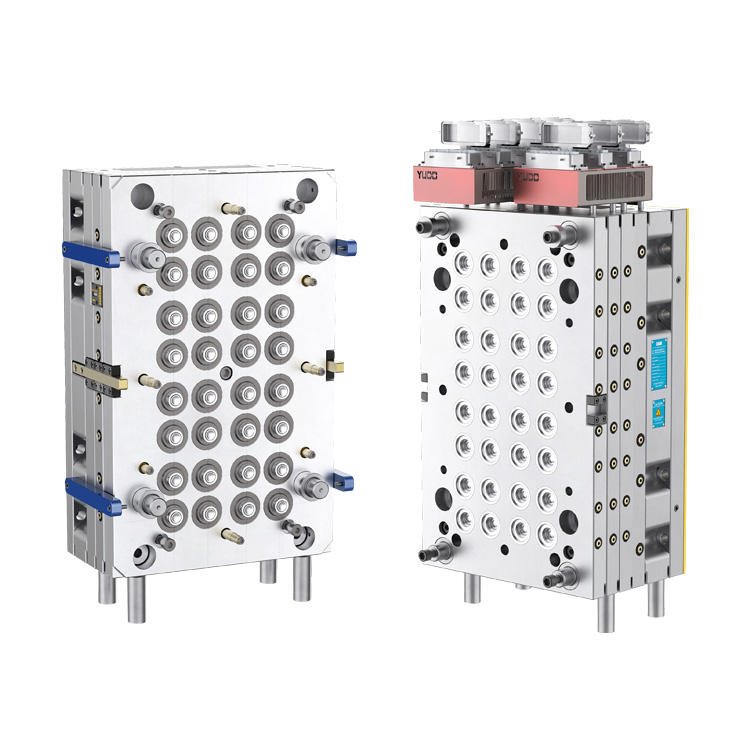
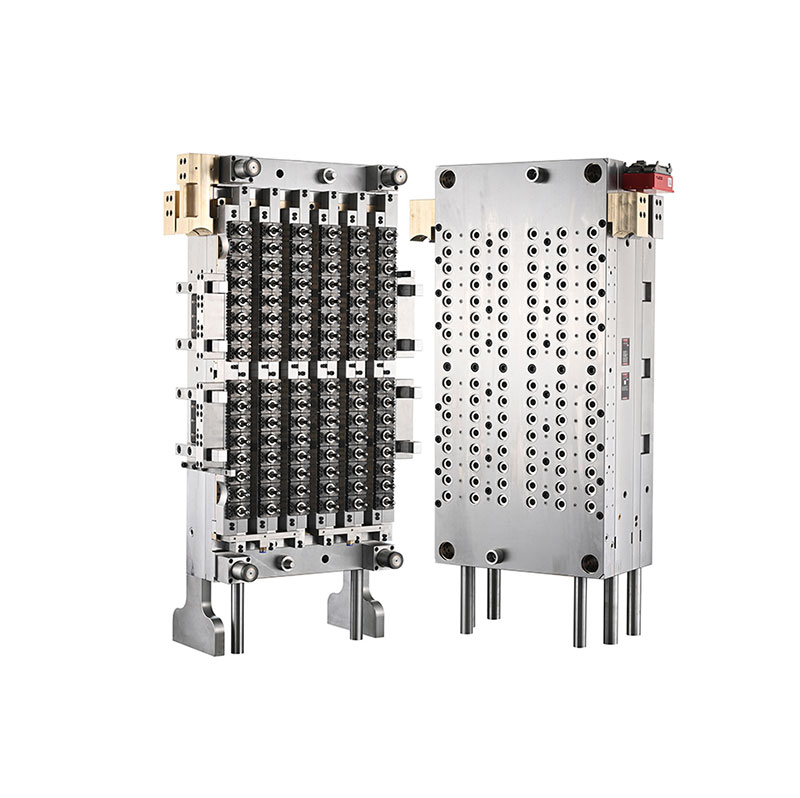
Daelong, chiński producent form wtryskowych z ponad 30-letnim doświadczeniem w branży, dostarcza precyzyjne rozwiązania narzędziowe do masowej produkcji opakowań z tworzyw sztucznych. TheForma preformy dla zwierząt domowych z 96 wnękami 29 i 25 szyjkami z zasuwą zaworu iglicowegojest przeznaczony do wymagającej produkcji preform PET, łącząc układ o dużej wnęce, kontrolowany system gorących kanałów i kompatybilność ze zautomatyzowanym sprzętem produkcyjnym, aby zapewnić stałą wydajność w zastosowaniach związanych z napojami, żywnością i codziennymi opakowaniami chemicznymi.
Wysokowydajna forma do preform PET bezpośrednio wpływa na wydajność produkcji, spójność wymiarową, wykorzystanie materiału i jakość butelki na dalszym etapie produkcji. Konfiguracja z 96 gniazdami pozwala producentom wytwarzać wiele preform w każdym cyklu wtrysku, natomiast system gorących kanałów z zaworem iglicowym pomaga kontrolować dostarczanie stopu do poszczególnych bramek. W przypadku producentów korzystających z kompatybilnych wtryskarek Nestal i pięciostanowiskowej automatyzacji, odpowiednia konstrukcja formy może zapewnić stabilną, powtarzalną produkcję. W tym artykule wyjaśniono zasady działania formy, kluczowy dobór materiałów, zalety inżynieryjne, kryteria wyboru, wymagania konserwacyjne i praktyczne względy dotyczące oceny inwestycji w formy do preform PET o dużej wnęce.
Preformy PET to elementy formowane wtryskowo, które następnie są ponownie podgrzewane i formowane z rozdmuchem w butelki lub inne pojemniki. Ich wymiary, rozkład materiału, geometria szyjki i stan powierzchni wpływają na właściwości użytkowe gotowego opakowania.
Forma z 96 wnękami zawiera 96 oddzielnych pozycji wnęk, co pozwala odpowiednio skonfigurowanemu systemowi formowania wtryskowego uformować do 96 preform w jednym pełnym cyklu formowania. Układ ten jest szczególnie odpowiedni dla producentów poszukujących znacznych zdolności produkcyjnych bez polegania na wielu oddzielnych maszynach formierskich.
Specyfikacja szyi 29/25 określa zamierzony projekt wykończenia szyi. Przed złożeniem zamówienia kupujący powinni potwierdzić dokładny profil gwintu, wymiary uszczelnienia, zgodność zamknięcia i odpowiedni rysunek wykończenia szyjki. Szczegóły te określają, czy gotowa preforma będzie pasować do zamierzonego procesu rozdmuchiwania butelek i zakrętek.
Według informacji o produkcie firmy Daelong, forma ta przeznaczona jest do wtryskarek Nestal wyposażonych w pięciostanowiskowy system robotyczny. Rzeczywistą kompatybilność należy potwierdzić w odniesieniu do modelu maszyny kupującego, wymiarów płyt dociskowych, wydajności wtrysku i konfiguracji automatyki.
W przypadku formowania wtryskowego o dużej wnęce głównym wyzwaniem inżynieryjnym jest równomierne rozprowadzenie stopionego PET we wszystkich wnękach. Wahania temperatury stopu, ciśnienia, oporu przepływu lub wydajności bramy mogą powodować różnice w masie, wyglądzie i dokładności wymiarowej preformy.
System gorących kanałów z zaworem iglicowym wykorzystuje ruchomy sworzeń zaworu do sterowania otwieraniem i zamykaniem zasuwy. System został zaprojektowany tak, aby zarządzać przedostawaniem się stopu do każdej wnęki i może pomóc w uzyskaniu czystszych obszarów przewężek i bardziej spójnym wypełnieniu, jeśli jest prawidłowo zaprojektowany, konserwowany i zsynchronizowany z procesem wtrysku.
Daelong określa dla tego modelu system zasuwy gorącokanałowej serii PC-VG. Ostateczne wyniki zależą od ogólnej konstrukcji gorącego kanału, stanu sworznia zaworu, kontroli temperatury, ustawień wtrysku, wydajności chłodzenia i przygotowania żywicy PET. Kupujący powinni poprosić o próbę formy i ocenę próbki w celu sprawdzenia wydajności w rzeczywistych warunkach pracy.
Wybór materiału ma kluczowe znaczenie w przypadku formy preformy PET o dużej wnęce, ponieważ poszczególne elementy poddawane są różnym kombinacjom ciepła, ciśnienia, tarcia i powtarzających się ruchów mechanicznych. Odpowiednie stale narzędziowe i materiały do gorących kanałów pomagają zapewnić stabilność wymiarową, odporność na zużycie i niezawodne, długotrwałe działanie.
Poniższa tabela podsumowuje informacje dotyczące materiałów i inżynierii opublikowane przez Daelong dla tej formy.
| Część | Określony materiał | Opublikowano Twardość | Cel inżynieryjny |
|---|---|---|---|
| Wnęka i rdzeń | Stal niemiecka 2316 | HRC 42–45; Hartowanie precyzyjne do HRC 50–54 | Tworzy geometrię preformy i zapewnia odporność na zużycie |
| Pierścień na szyję | Stal niemiecka 2316 | HRC 45–50 | Tworzy wykończenie szyi i interfejs zamknięcia |
| Trzpień zaworu | Japońska stal SKD51 | HRC 58–60 | Steruje otwieraniem i zamykaniem bramy |
| Dysza gorącokanałowa | Amerykańska miedź berylowa | HRC 37 | Wspomaga przenoszenie ciepła w zespole dyszy |
| Płyta kolektora | Stal H13 | HRC 35–38 | Obsługuje konstrukcję kolektora gorącokanałowego |
| Płyta podstawowa | Stal narzędziowa P20 | HRC 27–32 | Zapewnia wsparcie konstrukcyjne dla zespołu formy |
Uwaga: Powyższe wartości twardości są zgodne ze specyfikacjami opublikowanymi na stronie produktu. Kupujący powinni potwierdzić ostateczne certyfikaty materiałowe, warunki obróbki cieplnej, specyfikacje komponentów i zapisy z kontroli w zatwierdzonej dokumentacji technicznej.
Daelong podaje również tolerancje obróbki wynoszące 0,003–0,005 mm, wymienność komponentów do 90% i koncentryczność grubości ścianki preformy wynoszącą ± 0,0075 mm przy L = 100 mm. Są to ważne punkty oceny technicznej; ich metody pomiaru, miejsca kontroli i kryteria akceptacji powinny zostać uzgodnione przed odbiorem produkcji.
Podstawową zaletą konfiguracji 96-gniazdowej jest możliwość formowania wielu preform w każdym cyklu. W połączeniu z wtryskarką o odpowiedniej wielkości, zrównoważonym napełnianiem, skutecznym chłodzeniem i zautomatyzowaną obsługą, ten układ może pomóc producentom zwiększyć wydajność przy lepszym wykorzystaniu powierzchni produkcyjnej.
Jednakże rzeczywista liczba akceptowalnych preform wyprodukowanych na godzinę zależy od czasu cyklu, dostępności maszyny, stabilności procesu, planowanej konserwacji i odsetka odrzuconych części. Dlatego w planowaniu produkcji należy wykorzystywać zweryfikowane dane próbne, a nie samą liczbę gniazd.
Stała waga preformy, wymiary szyjki i grubość ścianki są niezbędne dla późniejszego formowania z rozdmuchem z rozciąganiem. Różnice pomiędzy zagłębieniami mogą prowadzić do nierównomiernego rozłożenia materiału, nierównej wytrzymałości butelek lub zwiększonego współczynnika odrzutów.
Dobrze zaprojektowane gorące kanały, dokładnie wyprodukowane elementy formy i zrównoważone chłodzenie mogą pomóc w zmniejszeniu tych różnic. Rutynowe pobieranie próbek i identyfikacja wgłębień są przydatne do wykrywania problemów, zanim wpłyną one na dużą partię produkcyjną.
Daelong uważa wymienną strukturę gniazda za jedną z technicznych zalet formy. Wymienne komponenty mogą uprościć ukierunkowaną konserwację, ponieważ zużytą lub uszkodzoną sekcję można naprawić bez wymiany całego zespołu formy.
Kupujący powinni potwierdzić rzeczywisty zakres zamienności, dostępność części zamiennych, procedury wymiany i wymagania dotyczące weryfikacji wymiarowej. Szczegóły te pomagają zespołom konserwacyjnym oszacować przestoje i przygotować odpowiednie zapasy części zamiennych.
Szybka produkcja preform zależy od czegoś więcej niż tylko wydajności wtrysku. Roboty obsługujące, chłodzące, transportujące, kontrolne i znajdujące się za nimi urządzenia nadmuchowe muszą ze sobą współpracować. Zgodność z zamierzonym systemem automatyzacji pomaga ograniczyć ręczną obsługę i wspiera bardziej przewidywalny przepływ pracy w produkcji.
Wykończenie szyjki 29/25 i układ 96 wnęk sprawiają, że ten typ formy nadaje się do operacji pakowania, które wymagają znacznych ilości preform PET. Przydatność gotowej butelki zależy od konstrukcji szyjki, ciężaru preformy, gatunku żywicy, geometrii butelki i planowanych warunków napełniania.
Nie każde wykończenie szyjki 29/25 jest wymienne z każdą zakrętką lub linią do napełniania. Producenci powinni zweryfikować rysunki zamknięć, elementy umożliwiające stwierdzenie manipulacji, wymagania dotyczące uszczelnień i obowiązujące normy dotyczące opakowań przed przystąpieniem do projektowania formy.
Wybór formy o dużej wnęce wymaga przeglądu całego systemu produkcyjnego, a nie samego porównania liczby gniazd lub cen zakupu. Technicznie odpowiednia forma powinna pasować do maszyny, żywicy, projektu butelki, celu produkcyjnego i zasobów konserwacyjnych dostępnych w fabryce.
Aby uzyskać dodatkowe informacje o produkcie, zapoznaj się z 96-gniazdową formą do preform PET firmy Daelong z szyjką 29/25 i zasuwą z zaworem iglicowym oraz szerszą gamą rozwiązań w zakresie form do preform PET firmy Daelong.
Nawet precyzyjnie zaprojektowana forma wymaga regularnej konserwacji, aby utrzymać stałą wydajność. W systemie 96-gniazdowym mały problem wpływający na kilka wnęk może spowodować powstanie znacznej liczby wadliwych części, jeśli pozostanie niewykryty.
Konserwacja zapobiegawcza może skrócić nieoczekiwane przestoje i sprawić, że wymiana komponentów będzie bardziej przewidywalna. Odpowiedni odstęp między konserwacjami powinien opierać się na warunkach produkcji, jakości żywicy, godzinach pracy, wynikach kontroli i zaleceniach producenta.
Forma do preform PET z 96 wnękami zawiera 96 wnęk i może wyprodukować do 96 preform w pełnym cyklu wtrysku, jeśli wszystkie wnęki działają prawidłowo. Rzeczywista wydajność produkcji zależy od czasu cyklu, wydajności maszyny i wskaźników akceptacji produktu.
Oznaczenie 29/25 określa zamierzoną konfigurację wykończenia szyi. Dokładne wymiary i interfejs zamknięcia należy potwierdzić za pomocą zatwierdzonego rysunku technicznego, aby zapewnić zgodność z wybranym projektem nakrętki i butelki.
System zasuw z zaworem iglicowym kontroluje wprowadzanie stopionego materiału przez ruchome sworznie zaworu. Dzięki odpowiednim ustawieniom konstrukcyjnym i procesowym może poprawić spójność wlewu, ułatwić kontrolowane napełnianie i zmniejszyć pewne defekty związane z wlewem podczas formowania wtryskowego na dużą skalę.
Daelong określa kompatybilność z wtryskarkami Nestal wyposażonymi w pięciostanowiskowy system robotyczny. Przed złożeniem zamówienia należy potwierdzić dokładny model maszyny i wymagania dotyczące interfejsu, w tym siłę zwarcia, wydajność wtrysku, wymiary płyty dociskowej i szczegóły automatyzacji.
Opublikowane specyfikacje obejmują stal Niemcy 2316 na wnękę, rdzeń i pierścień główkowy; Japońska stal SKD51 na sworzeń zaworu; miedź berylowa do dyszy gorącokanałowej; stal H13 na płytę kolektora; i stal narzędziowa P20 na płytę podstawy. Ostateczne wymagania dotyczące materiału i twardości należy potwierdzić w specyfikacji zakupu.
Producenci powinni utrzymywać zrównoważone temperatury gorących kanałów, odpowiednie parametry wtrysku, skuteczne chłodzenie i czyste powierzchnie form. Regularne pobieranie próbek z każdej jamy i konserwacja zapobiegawcza pomagają zidentyfikować odchylenia, zanim spowodują powszechne odrzucenia.
Podaj rysunek wykończenia szyjki, wagę i wymiary preformy, zamierzone zastosowanie butelki, model wtryskarki, cel produkcyjny, specyfikacje żywicy, wymagania dotyczące automatyzacji i preferowany harmonogram dostaw. Szczegóły te pomagają producentowi ocenić kompatybilność i przygotować dokładniejszą propozycję.
Forma do preform PET z 96 gniazdami i systemem zasuwy z zaworem iglicowym może być cenną inwestycją dla producentów opakowań poszukujących wysokiej wydajności produkcyjnej, powtarzalnej jakości preform i kompatybilności z automatycznymi operacjami formowania wtryskowego. Jego długoterminowa wartość zależy od precyzyjnej inżynierii, odpowiednich materiałów, zrównoważonego napełniania i chłodzenia, niezawodnej integracji maszyn i zdyscyplinowanej konserwacji.
Daelong łączy swoje doświadczenie w produkcji form wtryskowych z projektem produktu przeznaczonym do wielkoseryjnej produkcji preform PET. Przed podjęciem decyzji o zakupie producenci powinni ocenić rysunki techniczne, potwierdzić kompatybilność maszyny i ustalić jasne kryteria akceptacji dla prób form i końcowej dostawy.
Szukasz niezawodnego rozwiązania w zakresie form preform PET dla swojej linii produkcyjnej? Skontaktuj się z Daelongiemw celu omówienia specyfikacji szyjki 29/25, projektu preformy, konfiguracji maszyny i wymagań wyjściowych. Odwiedź stronę produktu lub skontaktuj się z nami, aby poprosić o szczegóły techniczne i ofertę dostosowaną do Twoich potrzeb produkcyjnych.